Artykuł sponsorowany
Zanim starsza frezarka CNC trafi do stolarni, przygotuj zasilanie, odciąg i przestrzeń
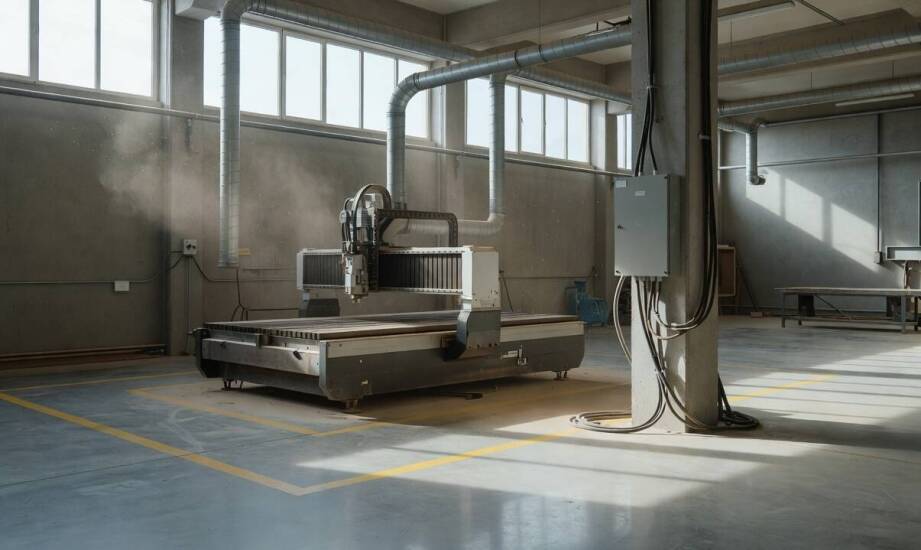
Starsza maszyna numeryczna do obróbki drewna rzadko zawodzi z powodu zużycia samej konstrukcji mechanicznej. Prawdziwe problemy z wdrożeniem sprzętu pojawiają się najczęściej w momencie, gdy zakład stolarski nie przygotował odpowiedniego zaplecza technicznego przed dostawą. Decyzja o rozbudowie parku maszynowego wymusza dokładną analizę infrastruktury budynku, od nośności posadzki po parametry przyłącza elektrycznego. Zlekceważenie tych elementów na etapie planowania powoduje opóźnienia w uruchomieniu produkcji i generuje koszty przeróbek, których można było łatwo uniknąć.
Ocena wolnej przestrzeni, nośności posadzki i dróg wjazdu
Przed zaplanowaniem transportu należy precyzyjnie zmierzyć rzeczywistą powierzchnię dostępną w hali produkcyjnej. Gabaryty urządzeń znacząco wykraczają poza sam obszar roboczy obróbki. Przykładowo, popularny na rynku wtórnym model Cormak C1530 ze stołem roboczym 1300 × 2500 mm zajmuje przestrzeń zewnętrzną rzędu 2450 × 3800 mm i waży blisko 1380 kg. Do wymiarów obrysu maszyny trzeba bezwzględnie doliczyć minimum metr wolnego miejsca z każdej strony. Taki bufor gwarantuje swobodny dostęp serwisowy oraz bezpieczną wymianę narzędzi. Użycie ciężkich wózków widłowych podczas rozładunku wymaga również odpowiedniej ilości miejsca przed halą oraz utwardzonego placu manewrowego.
Praktyka wdrożeniowa firmy INTERPART Aleksander Tybora potwierdza, że wąskim gardłem bardzo często okazują się wewnętrzne ciągi komunikacyjne. Drzwi wjazdowe i korytarze muszą posiadać szerokość pozwalającą na wprowadzenie korpusu bez demontażu kluczowych elementów nośnych ramy. Podłoga przemysłowa w warsztacie musi z kolei przenosić nie tylko statyczny ciężar urządzenia, ale również zmienne obciążenia dynamiczne. Sztywna wylewka lub dedykowany fundament maszynowy tłumi drgania powstające podczas agresywnego frezowania twardego drewna, co bezpośrednio przekłada się na precyzję obróbki detalu.
Równie istotne pozostaje wytyczenie nowych ścieżek transportu wewnętrznego. Ustalenie odrębnych stref podawania surowca, odbioru gotowych formatek i składowania odpadu zapobiega krzyżowaniu się dróg wózków widłowych. Materiał powinien trafiać na stół z jednej strony, podczas gdy obrobione elementy opuszczają strefę roboczą z przeciwnej. Odpowiednie zaplanowanie buforów pozwala utrzymać ciągłą płynność na pozostałych stanowiskach.
Parametry zasilania elektrycznego i wymagania instalacji odpylającej
Wprowadzane do zakładów używane frezarki cnc wymagają stabilnego zasilania trójfazowego o napięciu 400 V. Wrzeciona główne dysponują zazwyczaj mocą w przedziale od 2,2 kW do nawet 5,5 kW, co wymusza poprowadzenie dedykowanego obwodu elektrycznego. Linia ta wymaga zastosowania odpowiednich zabezpieczeń nadprądowych i różnicowoprądowych o charakterystyce dopasowanej do rozruchu ciężkich silników. Brak właściwego uziemienia lub zbyt mały przekrój przewodów zasilających prowadzi do niebezpiecznych spadków napięcia, błędów komunikacji sterownika oraz przegrzewania napędów osi. Oprócz zasilania elektrycznego wiele modeli wykorzystuje pneumatykę do pozycjonowania materiału. Wymaga to doprowadzenia sprężonego powietrza o stałym ciśnieniu roboczym z układem osuszania i filtracji.
Proces skrawania drewna z dużą prędkością obrotową generuje ogromne ilości wiórów i drobnego pyłu. Wymagają one natychmiastowego usunięcia ze strefy roboczej. Centralny system odciągu musi utrzymywać w kanałach prędkość transportową powietrza na poziomie uniemożliwiającym osadzanie się frakcji drzewnej. Zależnie od konstrukcji maszyny, zalecana wydajność instalacji odpylającej wynosi najczęściej od 2500 do 3000 m³/h dla jednego głównego punktu odbioru.
Jeśli dotychczasowy wentylator wyciągowy nie osiąga takich parametrów, niezbędna staje się przebudowa rurociągu. Wymiana rur spiro na gładkie kanały stalowe lub przeniesienie przyłącza bliżej osłony wrzeciona redukuje straty ciśnienia i poprawia skuteczność odpylania. Zbagatelizowanie tej kwestii skutkuje szybkim nawarstwianiem się trocin na prowadnicach liniowych. Zanieczyszczenia mieszają się ze smarem, tworząc twardą masę, która zwiększa opory ruchu i drastycznie przyspiesza zużycie podzespołów mechanicznych.
Integracja nowej maszyny z dotychczasowym środowiskiem pracy
Sukces operacyjny po zakupie sprzętu z rynku wtórnego zależy w głównej mierze od prac wykonanych jeszcze przed rozładowaniem transportu. Dostosowanie zaplecza technicznego obejmuje fizyczne przygotowanie miejsca na hali oraz gruntowną weryfikację wydolności instalacji prądowej i pneumatycznej. Maszyna wprowadzona w prawidłowo skonfigurowane środowisko rozpoczyna produkcję bez nieplanowanych przestojów i kosztownych interwencji serwisowych.
Przemyślana organizacja stanowiska pracy chroni pozostałe procesy w stolarni przed zakłóceniami logistycznymi. Stabilne zasilanie zapobiega awariom wrażliwych układów sterowania, a wydajny odciąg dba o czystość środowiska, minimalizując ryzyko pożarowe związane z nagromadzeniem pyłu. Urządzenie podłączone do wydolnej infrastruktury zachowuje pełną powtarzalność wymiarową obróbki i trwale podnosi możliwości wytwórcze zakładu.
Polecane artykuły

Transport Belgia Polska – kluczowe wyzwania i rozwiązania logistyczne
Transport między Polską a Belgią zyskuje na znaczeniu w erze globalizacji oraz wzrastającego handlu międzynarodowego. Firmy transportowe stają przed różnorodnymi wyzwaniami, które wpływają na efektywność i bezpieczeństwo przewozów. W artykule przyjrzymy się tym trudnościom oraz innowacyjnym rozwiąza

Automatyzacja procesów montażowych w kontekście projektowania linii produkcyjnych
Automatyzacja procesów montażowych odgrywa kluczową rolę we współczesnej produkcji, zwłaszcza w kontekście projektowania linii produkcyjnych. Nowoczesne technologie umożliwiają tworzenie zaawansowanych systemów, które zwiększają efektywność, redukują błędy i poprawiają jakość produktów. Wprowadzenie